Foshan Anheda New Material Co., Ltd

Español

WhatsApp:
+86 13631396593

Select Language
Español
Inicio> Noticias> Mecanizado CNC de varillas FR4: conocimientos experimentales sobre taladrado, fresado y desgaste de herramientas
PRODUCTOS POR GRUPO

Mecanizado CNC de varillas FR4: conocimientos experimentales sobre taladrado, fresado y desgaste de herramientas

Procesar materiales reforzados con fibra de vidrio es un desafío diferente que trabajar con plásticos o metales convencionales. Las fibras de vidrio abrasivas pueden aumentar el desgaste de las herramientas al taladrar y fresar, y la interacción entre las fibras y la resina puede provocar daños en la superficie, desprendimiento de las fibras y una precisión dimensional deficiente.
Los fabricantes necesitan más que la herramienta de corte adecuada para producir componentes de plástico aislante eléctrico FR4 con una calidad de mecanizado constante. El resultado final está influenciado por factores como el avance, la velocidad de corte, la geometría de la herramienta, la temperatura de corte y la estrategia de mecanizado.
Los estudios experimentales sobre compuestos de polímeros reforzados con fibra de vidrio (GFRP) proporcionan información útil sobre estos mecanismos de mecanizado. Los estudios publicados a continuación utilizan materiales de prueba GFRP específicos en lugar de la varilla sólida FR4 de AHD, pero sus hallazgos ayudan a explicar varios desafíos importantes en el mecanizado FR4.
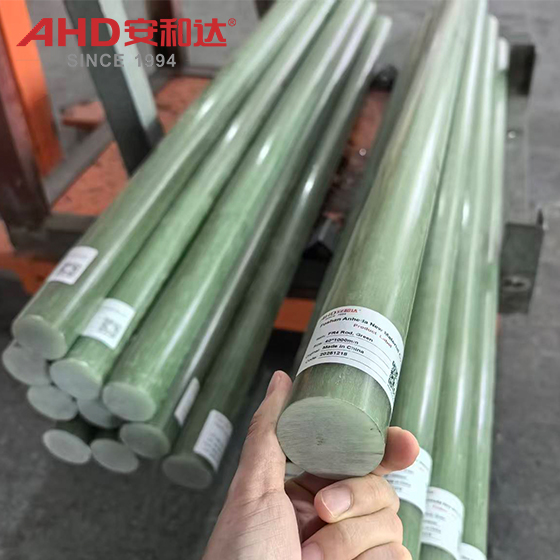
FR4 Fiberglass Rod
¿Por qué es difícil mecanizar el FR4?
FR4 es un compuesto epoxi reforzado con fibra de vidrio. Debido a su estructura heterogénea, reacciona al mecanizado de manera diferente que los plásticos técnicos homogéneos.
Los dos componentes principales se comportan de forma diferente durante el corte:
Fibras de vidrio: Su alta dureza y naturaleza abrasiva contribuyen al desgaste del filo. La orientación de las fibras también puede afectar las fuerzas de corte y la calidad de la superficie.
Resina epoxi: la matriz de resina mantiene unidas las fibras, pero puede verse afectada por el ablandamiento térmico, la deformación y el daño local durante el mecanizado.
Cuando una herramienta de corte interactúa con estos dos componentes se pueden producir una variedad de defectos:
Problema de mecanizado Causa principal Posible consecuencia
extracción de fibra Soporte inadecuado de la fibra durante el corte. Superficies rugosas o dañadas
fractura de fibra Fuerzas de corte y geometría de la herramienta. Fibras expuestas o rotas
Daño a la resina Temperatura de corte excesiva o estrés mecánico Defectos superficiales
Formación de rebabas Deformación de la fibra y corte incompleto. Mala calidad de los bordes
Desgaste de herramientas Interacción abrasiva con fibras de vidrio. Consistencia dimensional reducida
Daño del agujero Fuerza de perforación excesiva o herramientas inadecuadas Mala calidad del agujero
Comprender estos mecanismos es importante en la fabricación de componentes FR4 de precisión.
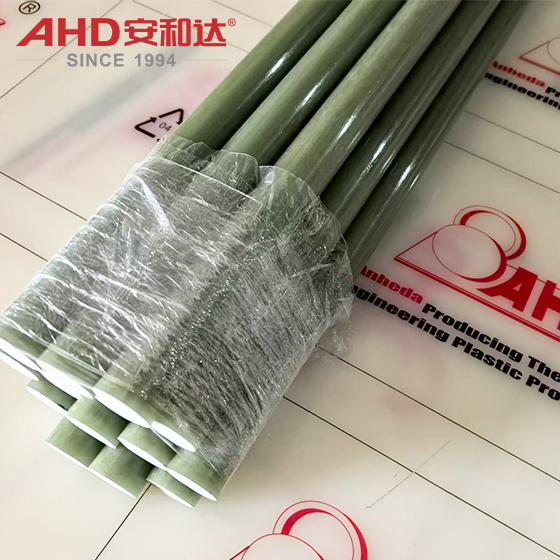
Water Green FR4 Rod
Investigación experimental sobre la perforación de GFRP.
La perforación es un proceso común en la producción de componentes compuestos. Sin embargo, es difícil obtener agujeros limpios en materiales reforzados con fibra de vidrio porque el proceso de corte genera fuerzas mecánicas y calor.
Un estudio experimental de 2021 publicado en Polymers estudió el comportamiento térmico, mecánico y de delaminación del GFRP durante la perforación CNC.
Configuración experimental
Los investigadores examinaron la influencia de la geometría de la broca, la velocidad del husillo, la velocidad de avance y el espesor de la muestra.
Las condiciones experimentales fueron las siguientes:
Parámetro Condiciones probadas
Diámetro de broca 6mm
Ángulos de punta de perforación 100°, 118°, 140°
Velocidad del husillo 400, 800, 1600 rpm
Tasa de alimentación 0,025, 0,05, 0,1, 0,2 mm/revolución
Espesor de la muestra 2,6, 5,3, 7,7 milímetros
condición de corte Perforación en seco
En el estudio, la fuerza de empuje y el par se midieron con un dinamómetro Kistler 9272. La temperatura de perforación se registró mediante una cámara térmica infrarroja y termopares tipo K.
Los investigadores también evaluaron los daños de la perforación mediante análisis de imágenes.
¿Qué reveló el experimento?
Se descubrió que la velocidad de avance tenía una influencia más significativa en la fuerza de empuje de perforación que la velocidad del husillo.
El estudio también reveló que el espesor de la muestra, la velocidad del husillo y la velocidad de avance tenían una influencia significativa en la temperatura generada durante la perforación.
El espesor de la muestra contribuyó con un 33,14% a la variación de temperatura medida, seguido por la velocidad del husillo con un 29,00% y la velocidad de avance con un 15,10%.
Los resultados muestran que la calidad de la perforación no puede controlarse únicamente mediante la velocidad del husillo.
Para el mecanizado de compuestos, la velocidad de avance y la geometría de la pieza también deben tenerse en cuenta al evaluar las fuerzas de corte y los efectos térmicos.
Implicaciones prácticas para la perforación con varilla FR4
Si bien no se utilizaron varillas sólidas de FR4, sino muestras de prueba de GFRP, se aplican una serie de consideraciones de ingeniería:
Para minimizar las fuerzas de corte, utilice herramientas de corte afiladas y adecuadas.
Evite velocidades de avance demasiado altas que podrían aumentar la fuerza de empuje.
Lleve un registro del calor producido en operaciones de perforación repetidas.
Verifique si hay daños en la fibra y defectos superficiales en la entrada y salida de los orificios.
Evalúe las condiciones de perforación por diámetro de varilla, geometría y estructura del material.
Las varillas macizas también deben tener en cuenta el soporte de perforación y la sujeción de la pieza de trabajo, ya que la distribución de tensiones es diferente a la de un laminado plano.
FR4 structural parts
Cómo los parámetros de corte afectan la calidad del mecanizado
La velocidad de corte y el avance afectan la interacción entre la herramienta, las fibras de vidrio y la matriz de resina.
Un estudio experimental realizado en 2023 por la Universidad Forestal de Nanjing investigó el fresado de GFRP con herramientas de corte de carburo y microscopía electrónica de barrido (SEM).
Parámetros experimentales
Los investigadores probaron cinco velocidades de corte y cinco condiciones de avance.
variables experimentales Rango probado
Velocidad de corte 251,2–452,16 m/min
Tasa de alimentación 0,1–0,5 m/min
herramienta de corte herramienta de carburo
Métodos de evaluación Fuerza de corte, temperatura, rugosidad superficial y SEM
Principales resultados experimentales.
El estudio encontró diferentes efectos con el aumento de la velocidad de corte y la velocidad de avance.
A medida que aumentó la velocidad de corte:
La fuerza de fresado disminuyó gradualmente.
La rugosidad de la superficie disminuyó lentamente.
La temperatura de molienda aumentó.
Cuando se aumentó la velocidad de alimentación:
La fuerza de fresado aumentó.
Aumento de la temperatura de molienda.
La rugosidad de la superficie aumentó.
Los investigadores también descubrieron que, en sus condiciones experimentales, la velocidad de avance tenía un efecto más significativo sobre la fuerza de fresado, la temperatura y la rugosidad de la superficie que la velocidad del husillo.
Las observaciones SEM mostraron que estaban presentes dos tipos principales de daños en la superficie: daños en la resina y daños en la fibra de vidrio.
Esta observación apunta a una importante compensación en el mecanizado.
Aumentar la velocidad de corte puede ayudar a mejorar la calidad de la superficie en algunos aspectos, pero esto puede resultar en una mayor carga térmica. Aumentar la velocidad de avance puede aumentar la productividad, pero un avance excesivo puede generar fuerzas de corte más altas y superficies más rugosas.
Por lo tanto, los parámetros de mecanizado deben optimizarse en su conjunto, no ajustarse uno por uno.
Fiberglass FR4 Rods
Consideraciones clave para el mecanizado de precisión FR4
Los estudios experimentales anteriores muestran que la calidad del mecanizado depende de una serie de factores que interactúan.
Los siguientes factores son particularmente importantes para los fabricantes que fabrican piezas aislantes FR4:
Selección de herramientas: Seleccione herramientas de corte adecuadas con suficiente resistencia al desgaste.
Control de la velocidad de avance: No avance demasiado rápido, ya que puede aumentar las fuerzas de corte y dañar la superficie.
Control de temperatura: compruebe la acumulación de calor durante el taladrado y fresado.
Verifique la consistencia dimensional del filo como parte de la inspección de desgaste de la herramienta.
Inspección de superficies: Inspeccione los orificios, los bordes y las superficies mecanizadas en busca de daños en las fibras y defectos de la resina.
Extracción de polvo Durante el mecanizado, asegúrese de contar con una extracción adecuada y protección para los trabajadores.
Las varillas sólidas de fibra de vidrio FR4 tienen una estructura geométrica y posiblemente de refuerzo diferente a la de los laminados tejidos de GFRP y, por lo tanto, los parámetros de mecanizado deben verificarse mediante pruebas con el material de la varilla real y el diseño del componente.
El mecanizado CNC de materiales reforzados con fibra de vidrio exige un equilibrio entre fuerzas de corte, temperatura, desgaste de la herramienta y calidad de la superficie.
Los estudios experimentales han demostrado que la velocidad de avance puede tener un impacto significativo en la fuerza de empuje de perforación y la calidad de la superficie de fresado. También demostraron que la eficiencia del mecanizado y la precisión dimensional dependen en gran medida de la geometría de la herramienta y la estrategia de fresado.
Estos resultados proporcionan una base técnica útil para que los fabricantes de componentes y los fabricantes de varillas FR4 mejoren los procesos de taladrado, fresado y acabado.
Sin embargo, las mejores condiciones de mecanizado dependen de la estructura compuesta real, del sistema de herramientas y de la geometría del componente. Por lo tanto, los resultados experimentales obtenidos con laminados de GFRP deben considerarse como referencias de ingeniería en lugar de prescripciones de mecanizado directo para varillas sólidas de FR4.
FR4 glassfiber resin Rod
November 14, 2026
Share to:

Vamos a ponernos en contacto.

  • Realizar consulta

Copyright © 2026 Todos los derechos reservados por Foshan Anheda New Material Co., Ltd.

We will contact you immediately

Fill in more information so that we can get in touch with you faster

Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Enviar