Foshan Anheda New Material Co., Ltd

Español

WhatsApp:
+86 13631396593

Select Language
Español
Inicio> Noticias> Soldadura de láminas de PVDF: métodos, temperaturas y parámetros de procesamiento
PRODUCTOS POR GRUPO

Soldadura de láminas de PVDF: métodos, temperaturas y parámetros de procesamiento

La lámina de PVDF se usa ampliamente en equipos de procesamiento químico, tanques de almacenamiento y fabricaciones resistentes a la corrosión. Sin embargo, el rendimiento de un componente fabricado depende no sólo de la resistencia química del material, sino también de la calidad de las uniones soldadas.
Una temperatura de soldadura inadecuada, una presión desigual o una mala preparación de la unión pueden provocar una fusión deficiente, distorsión o fugas. Por lo tanto, es importante comprender los principales métodos de soldadura de PVDF y sus parámetros de procesamiento para poder producir estructuras fabricadas confiables.
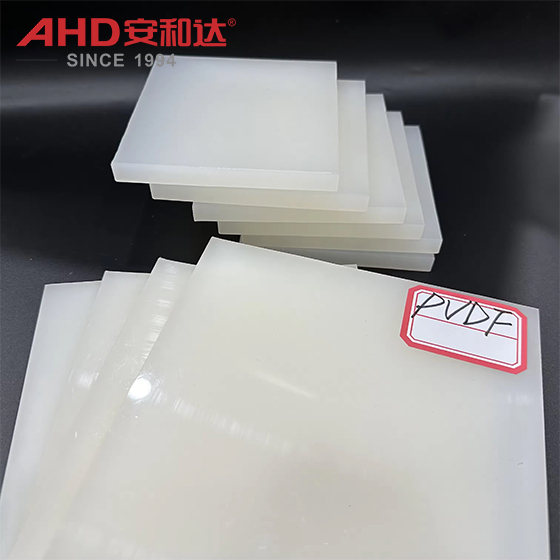
Natural PVDF Sheet
Tres métodos comunes de soldadura de láminas de PVDF
El PVDF es un termoplástico y se puede unir mediante varios procesos de soldadura térmica. La técnica adecuada depende del espesor de la lámina, el diseño de la junta, la disponibilidad del equipo y los requisitos de producción.
Soldadura con gas caliente
Los tanques normalmente están hechos de láminas de plástico PVDF. Las costuras se realizan mediante soldadura con gas caliente en esquinas o accesorios. El gas caliente funde las superficies del material base y una varilla de soldadura de PVDF compatible para que se fusionen bajo una presión controlada.
Dos métodos populares son:
Soldadura por ventilador: Boquilla de soldadura utilizada en soldadura común, adecuada para soldadura manual general.
Soldadura de alta velocidad: utiliza una boquilla especial que alimenta la varilla de soldadura a mayor velocidad, aumentando la productividad en costuras rectas adecuadas.
Soldadura a tope con herramienta calentada
Soldadura a tope con herramienta calentada de dos bordes de chapa preparados. Los bordes se presionan contra una placa caliente hasta que las superficies se ablandan lo suficiente. Se retira la placa y se juntan los bordes bajo una presión controlada.
Esta técnica es aplicable a uniones rectas y para aplicaciones donde se requieren condiciones de soldadura repetibles. Esto es especialmente útil cuando se construyen paneles o piezas más grandes con una geometría de unión uniforme.
Soldadura por extrusión
La soldadura por extrusión implica el uso de una extrusora de soldadura para alimentar material de relleno de PVDF fundido en una junta preparada. Se utiliza comúnmente para secciones más gruesas, grandes proyectos de fabricación y uniones largas donde es beneficiosa una mayor tasa de deposición de relleno.
La extrusora, el diseño del tornillo y la varilla/material de soldadura deben ser compatibles con PVDF. No asuma que una extrusora diseñada para otro termoplástico se puede utilizar sin ajuste; Siga las recomendaciones de los fabricantes de equipos.
pvdf sheet suppliers and rod
Temperatura de soldadura de PVDF y parámetros de procesamiento
La temperatura de soldadura es uno de los factores más importantes que afectan la calidad de la unión. Sin embargo, no existe una temperatura única que funcione para todos los grados de PVDF o procesos de soldadura. El diseño de la boquilla, el flujo de aire caliente, la velocidad de soldadura, la presión y el espesor de la chapa influyen en el resultado.
Parámetros de soldadura con gas caliente
Condiciones de soldadura de gas caliente de láminas de PVDF, como láminas Kynar:
Método de soldadura Temperatura Volumen de aire Velocidad de soldadura
Soldadura por ventilador (WF) 300–320°C 40–60 l/min 10-15 cm/min
Soldadura de alta velocidad (WZ) 365–385°C 40–60 l/min 25-40 cm/min
Estos valores son para la configuración de soldadura informada. La temperatura se mide 5 mm dentro de la salida principal de la punta de soldadura. La fuerza de soldadura elegida también depende del diámetro de la varilla de soldadura y de la técnica de soldadura.
La diferencia entre los dos rangos de temperatura es significativa. La soldadura de alta velocidad funciona a una temperatura y velocidad de avance más altas, por lo que el uso de configuraciones de soldadura en abanico para una boquilla de alta velocidad (o viceversa) puede no producir resultados satisfactorios.
Parámetros de soldadura a tope con herramienta calentada
Los siguientes ejemplos muestran cómo la temperatura recomendada y los tiempos de ciclo cambian con el espesor de la hoja:
Espesor de la hoja Temperatura de la herramienta tiempo de calentamiento Tiempo de soldadura/enfriamiento
3mm 235–240°C 1 minuto 6 minutos
5mm 230–235°C 1 min 30 seg 10 minutos
8mm 225–230°C 2 minutos 16 minutos
10mm 225–230°C 2 min 45 seg 20 minutos
15mm 220–225°C 3 min 52 seg
30 minutos
20mm 220–225°C 5 min 7 seg 40 minutos
Las cifras indican que las láminas más gruesas tienden a requerir ciclos de calentamiento y enfriamiento más prolongados. La temperatura recomendada de la herramienta también disminuye en el rango de espesor indicado. Estas son las condiciones iniciales para la resina específica y la máquina específica. Estos no son ajustes universales para todas las láminas de fluoruro de polivinilideno.
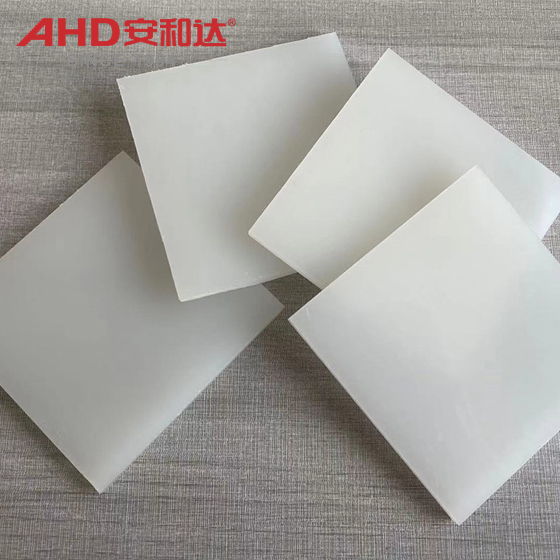
PVDF plastic kynar boards
Preparación de juntas antes de soldar
Incluso si la temperatura de la soldadura es la correcta, una mala preparación puede provocar una mala unión. Los fabricantes deben comprobar lo siguiente antes de soldar láminas de PVDF:
1. Limpiar las superficies a soldar. Limpie el polvo, aceite, grasa, humedad y otros contaminantes que puedan impedir la fusión.
2. Haga que los bordes sean consistentes. Mecanice o corte los bordes de la junta según la geometría deseada. Compruebe que los bordes estén rectos y alineados correctamente.
3. Verifique la alineación. Fijar las láminas para que no se muevan, dejen huecos o queden desequilibradas durante la soldadura.
4. Utilice material de soldadura compatible. Elija varilla de soldadura de PVDF o material de relleno que sea compatible con el grado de la lámina base y la aplicación.
5. Gestionar el entorno laboral. Mantenga limpia el área alrededor de la articulación. No se detenga innecesariamente durante la soldadura.
La preparación y alineación precisas de los bordes son especialmente críticas en la soldadura a tope, ya que los dos bordes de la lámina deben estar en contacto uniforme durante las etapas de calentamiento y unión.
Consejos prácticos para una calidad constante de soldadura de PVDF
Sin embargo, un proceso de soldadura confiable es más que simplemente ajustar la temperatura de la máquina. Los fabricantes deben asegurarse de que las condiciones de funcionamiento sean las mismas durante la producción.
Verifique la temperatura de la herramienta de soldadura. Utilice equipo de medición adecuado y siga el procedimiento de medición del fabricante del equipo.
Utilice una velocidad de desplazamiento constante para soldar. Las variaciones rápidas en la velocidad de desplazamiento pueden causar una entrada de calor desigual y una formación de soldadura no uniforme.
Manejo de la presión. Una presión excesiva o insuficiente puede afectar el contacto y la fusión de las superficies ablandadas.
Dejar enfriar lo suficiente. No cargue, doble ni mueva una unión recién soldada hasta que se haya enfriado de acuerdo con el procedimiento de soldadura.
Se registran los parámetros del proceso. Registre la calidad del material, el espesor de la lámina, el método de soldadura, la temperatura y otros parámetros para permitir un procedimiento controlado para la repetición de la producción.
"Para equipos críticos de procesamiento químico, los procedimientos de soldadura deberán validarse mediante inspecciones y pruebas adecuadas, antes de poner en servicio el elemento fabricado para procesamiento químico.
pvdf kynar board
Por qué se deben verificar los parámetros de soldadura antes de la producción
Las tablas de soldadura publicadas son referencias útiles, pero no deben usarse en lugar de la verificación del proceso específico del material. Los diferentes grados de PVDF, los procesos de fabricación de láminas, las máquinas de soldar y las configuraciones de juntas pueden requerir diferentes configuraciones.
Antes de cualquier ciclo de producción, los fabricantes deben:
Confirme el espesor de la hoja, grado PVDF.
Consultar las especificaciones del equipo de soldadura y boquilla.
Verifique las condiciones de soldadura recomendadas por el fabricante del material.
Realice soldaduras de prueba cuando sea necesario.
Las uniones de muestra deben verificarse y probarse antes de comenzar la producción completa.
Este es particularmente el caso de los tanques de almacenamiento de productos químicos, recipientes de proceso y otros equipos fabricados donde la integridad de las juntas es crítica para la confiabilidad del servicio.
Conclusión
La soldadura de placas de PVDF necesita un aporte de calor controlado, el equipo adecuado y una cuidadosa preparación de las juntas. La fabricación general de láminas se realiza mediante soldadura con gas caliente. Para uniones rectas repetibles, la soldadura a tope con herramienta calentada es buena. La soldadura por extrusión es buena para trabajos de fabricación más grandes y secciones más gruesas.
Para lograr resultados consistentes, los fabricantes deben usar los parámetros recomendados por el fabricante como puntos de partida y verificarlos en función del grado real de PVDF, el espesor de la hoja y el equipo antes de la producción.
PVDF PLASTIC SHEET
Preguntas frecuentes
1. ¿Qué temperatura se utiliza para soldar láminas de PVDF?
La temperatura depende del método de soldadura 300-320°C para soldadura con gas caliente por ventilador 365-385°C para soldadura de alta velocidad. Los rangos de temperatura para la soldadura a tope con herramientas calentadas dependen del espesor de las láminas y del equipo utilizado.
2. ¿Se pueden soldar láminas de PVDF con aire caliente?
Sí. La soldadura con gas caliente es un método común para unir láminas de PVDF. En el proceso se requiere un equipo de soldadura adecuado, una varilla de soldadura de PVDF adecuada y temperatura, volumen de aire y velocidad de soldadura regulados.
3. ¿La soldadura por extrusión de PVDF es buena para láminas gruesas?
Es bueno para secciones más gruesas y trabajos de fabricación más grandes porque deposita material de relleno fundido en la junta. El equipo y el procedimiento de soldadura serán adecuados para PVDF.
4. ¿Cuál es la necesidad de preparación de las juntas en la soldadura de PVDF?
Los bordes limpios, rectos y bien preparados ayudan a lograr una fusión consistente. La contaminación, los espacios o los bordes desiguales pueden comprometer la calidad de la soldadura.
kynar pvdf sheets stock
November 17, 2026
Share to:

Vamos a ponernos en contacto.

  • Realizar consulta

Copyright © 2026 Todos los derechos reservados por Foshan Anheda New Material Co., Ltd.

We will contact you immediately

Fill in more information so that we can get in touch with you faster

Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Enviar